重型鋼結構廠房施工簡述 從基礎到圍護的關鍵工序解析
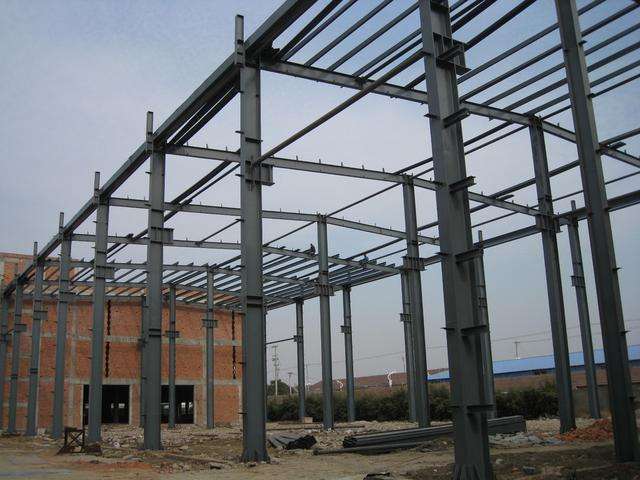
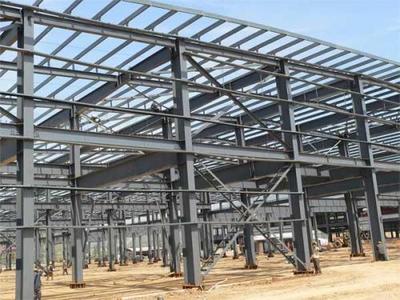
重型鋼結構廠房因其跨度大、荷載重、高度高,廣泛應用于冶金、機械、造船、倉儲物流等領域。其施工過程涉及土建、鋼結構、圍護、設備等多專業交叉,對組織協調和工藝精度要求極高。以下從施工準備、基礎與預埋、構件制作與運輸、現場吊裝、?焊接與緊固、防腐防火、圍護系統及驗收八個方面作簡要闡述。
一、施工準備
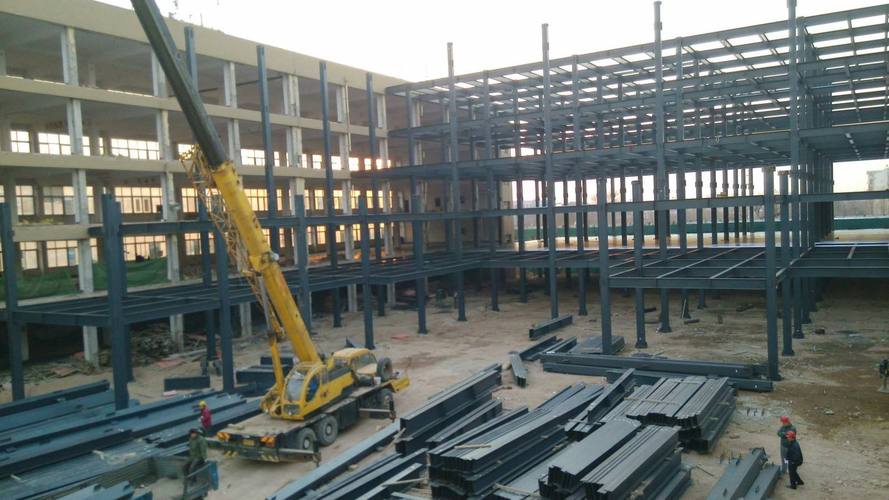
開工前需完成圖紙會審與深化設計,重點核對鋼柱、鋼梁、吊車梁、支撐系統的節點與連接方式。根據現場條件編制吊裝專項方案,確定起重設備選型、吊裝分區與流水順序。同時規劃構件堆場與拼裝場地,確保地基承載力滿足要求。
二、基礎與預埋
重型廠房通常采用獨立基礎或樁承臺基礎。施工關鍵在于地腳螺栓與預埋件的精度控制,其軸線偏差、標高偏差、垂直度須滿足規范要求。混凝土澆筑時應避免振動棒直接觸碰螺栓,澆筑后復測并做好成品保護。
三、構件制作與運輸
鋼柱、鋼梁、吊車梁等大型構件一般在工廠加工。制作時需控制焊縫質量、矯正變形、完成預拼裝。運輸前應核算構件尺寸與重量,選擇合適車輛與路線,超長超寬構件需辦理相關手續,現場卸車與倒運應使用專用吊具,防止變形和涂層損傷。
四、現場吊裝
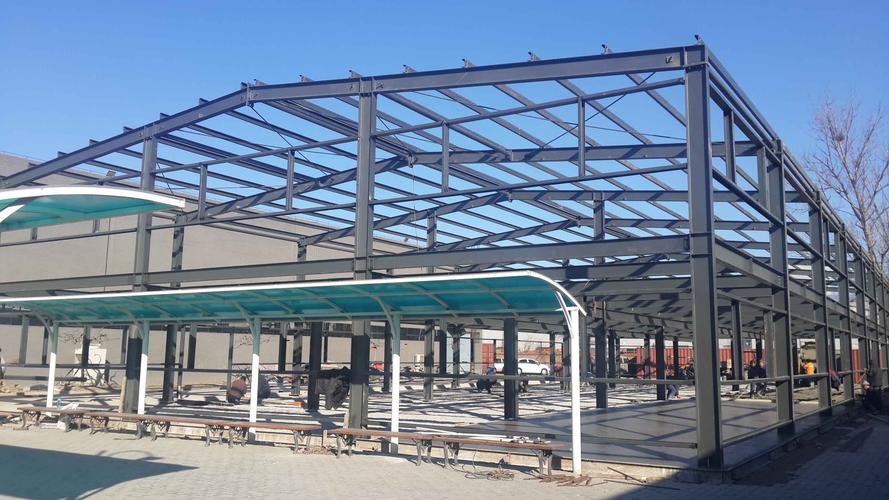
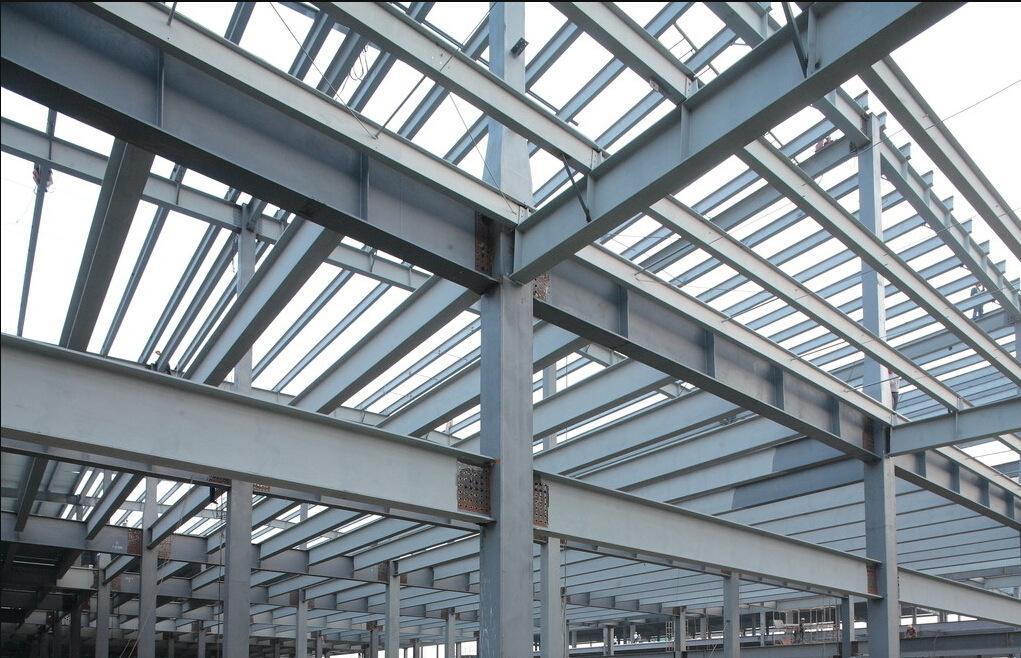
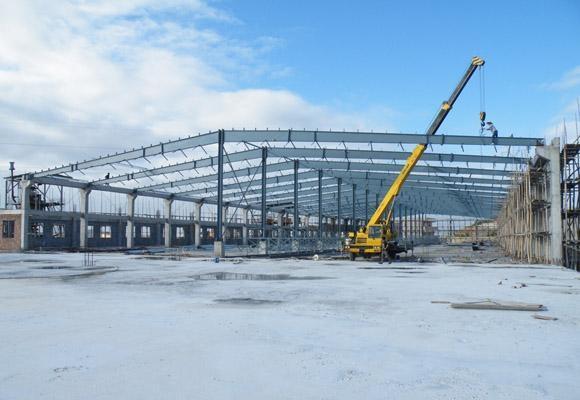
吊裝是重型鋼結構廠房施工的核心環節。根據構件重量與就位高度選擇履帶吊或汽車吊,必要時采用雙機抬吊。通常按“先柱后梁、先主后次、由中間向兩端”的順序進行。鋼柱吊裝后及時安裝臨時支撐或纜風繩,校正垂直度并初擰螺栓或臨時焊接固定;鋼梁吊裝時應控制吊點位置與起拱度,就位后與柱連接。
五、焊接與緊固
高強度螺栓連接已成為重型鋼結構主要連接方式之一。施工前需進行抗滑移系數試驗,安裝時按初擰、復擰、終擰順序進行,終擰扭矩符合設計要求。焊接工作應由合格焊工按工藝評定執行,對厚板及關鍵節點需采取預熱、后熱或焊后消氫措施,并按規定進行無損檢測。
六、防腐與防火
構件在工廠完成底漆和中間漆涂裝,現場焊縫及損傷部位需補涂。面漆通常在主體安裝完成后統一施工。重型廠房若涉及火災危險性,需按規范噴涂防火涂料或安裝防火板,涂層厚度與粘結強度應經檢驗合格;現場應避免在焊接、切割作業后直接涂裝,防止夾渣起泡。
七、圍護系統
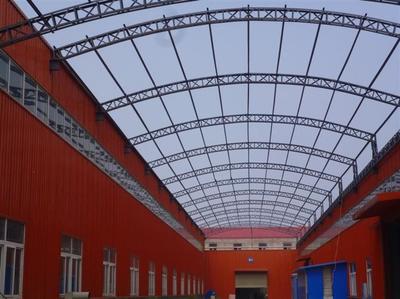
圍護系統包括屋面、墻面板、保溫、采光、通風等。金屬壓型板安裝前需檢查檁條、墻梁的直線度與間距;板材固定宜采用自攻螺釘,波峰或波谷固定應根據板型確定;搭接部位應設置密封膠帶或丁基膠泥,保證防水與氣密性。同時注意避雷與接地系統的連接點預留。
八、驗收要點
施工過程中應按檢驗批進行分項工程驗收,重點檢查:地腳螺栓位置、結構整體垂直度與側向彎曲、高強螺栓終擰質量、焊縫外觀與內部質量、防腐防火涂層厚度、圍護系統水密性。吊裝及高強螺栓施擰記錄、材料合格證、探傷報告等資料應同步歸檔,作為竣工驗收依據。
重型鋼結構廠房施工是一項綜合性極強的工程,每一道工序都直接影響結構安全與使用功能。實踐中應堅持以吊裝和連接質量控制為主線,加強監測、交底與自查,才能實現工期、質量、安全與成本的協調統一。
如若轉載,請注明出處:http://m.xiedaomashu.cn/product/42.html
更新時間:2026-11-11 07:03:49